


Introduction of レザーレットペット首輪 レザーレットのペット首輪とその人気の高まりを簡単に紹介します。 レザーレットペット首輪 have emerged as a dominant fまたはce in the pet accessまたはy market, offering a compell...
Read More
レザーパッチ用レーザー彫刻機:機械の購入、設定、ブランク
2026-09-21レザーパッチ用のレーザー彫刻機: 最初にブランクを選択し、次にビームを選択します
誰かが帽子パッチの最初のバッチを実行するのを見ると、失敗は通常同じ場所に現れます。機械は仕事を終え、アートワークはそこにありますが、コントラストが弱く、エッジが茶色になり、色の最上層がレタリングからきれいに切り取られるのではなく、レタリングの輪郭に沿ってにじんでいます。
これが結論です。革パッチの場合、彫刻品質の上限は、レーザー ヘッドのワット数ではなく、ブランクの一貫性によって決まります。手入れの行き届いた 20 W ダイオード マシンで単色の PU レザーレット パッチを作業すると、何度でもきれいなツートーンの結果が得られますが、分厚く不均一になめされた皮に 60 W CO2 マシンを集中させないと、連続して 3 つダメになってしまう可能性があります。機械は速度と切断力を制御します。ブランクは、コントラスト、エッジの品質、および顧客の帽子に 3 か月経ってもパッチが正しく見えるかどうかを決定します。
レーザーが革と合成皮革に実際に与える影響
物理的には、レーザー彫刻は制御された局所的な焼き付きです。この焼けの挙動は完全に素材に依存しており、その違いが、なぜ一部のワークショップが確実に出荷できる一方で、他のワークショップが毎週同じ問題と戦っているのかを説明しています。
中まで染めた皮にできることは、より深く焼き込むことだけです。コントラストは焦げから生まれ、焦げは湿度、特定の皮がどれだけ均一になめされたか、動物のどの部分からできたかによって変化します。これは最も変化しやすいアプローチであり、最も無駄の多いアプローチです。着色された最上層がコントラストのあるコアの上に接着されている層状のレザーレットパッチでは、ビームが最上層を除去し、その下の色を露出させます。結果は化学的というよりも幾何学的なものになります。コントラストは牛によって決まり、製造公差によって始まります。
完成したパッチのエッジがぼやけたり、ロゴが濁ったりすると、本能的にマシンのせいにしたくなるでしょう。多くの場合、ブランクをタイトにすると、午後にパラメーターを調整するよりも早く修正されます。
レーザーのスイッチを入れる前に除外すべき物質
ワット数にお金をかけた後に、その素材がまったく機能しないことが判明することは、ほとんどの購入者が予想するよりも一般的です。ビームが触れる前にこれらをリストから外してください。
- クロム鞣しの革。 レーザー熱を受けたクロム塩は、有毒なフュームとクロムを含む粉塵を生成します。フォーラムで繰り返される「クロムなめしを使用しないでください」というアドバイスは、まさにそれを意味しています。工業用グレードの抽出物のみがそれに近づくべきであり、残留物はレンズやベルトを汚染します。
- PVC ベースの合成繊維と厚くプラスチックでコーティングされた PU。 PVC は塩化水素を放出し、レンズのコーティングやミラーを攻撃し、オペレーターにとっては何の良いこともありません。
- たっぷりとオイルやワックスを塗った革。 オイルやワックスは、安全だと考えられる出力レベルで発火することがあります。
残ったものは実行可能です。植物タンニンなめしの革に彫刻が施されていますが、自然にコントラストが低く、エッジが暗くなります。レーザー加工用に作られたレザーレットは、最上層とコアがペアとして選択されているため、実用的な選択肢です。淡いコアの上に濃い色の面を配置することで、後処理をまったく行わなくても読み取れるレタリングが得られます。
カットする前に: 皮革や合成皮革が何となめされているか、または接着されているかを確認できない場合は、設定の問題ではなく、抽出の問題として扱ってください。ヒュームは、実際に請求書に記載されるまで決して記載されないコストの 1 つです。
マシンの設定よりも空白の仕様が結果を左右する理由
ベッドの仕様は 3 つありますが、いずれもコントロール パネルからは調整できません。
- トップレイヤーからコアまでのコントラスト。 表面の色とその下の素材の間のギャップが広ければ広いほど、レタリングは鮮明に読めます。淡いコアの上に暗い表面を配置する古典的な組み合わせには理由があります。
- 厚さ。 パッチ、コースター、カバーのシート素材は通常約 1.8 mm です。素材が薄いと切断速度が速くなりますが、メローエッジやステッチされた縫い目の下でシワが発生します。
- 粘着性の裏地。 粘着ブランクを使用すると組み立てステップが不要になりますが、ビームは 1 回のパスで粘着層を切断する必要があります。部分的にカットすると、切り口全体に接着剤が再シールされ、剥がすときにパッチが破れてしまいます。
実用的なメモ: 完成したパッチではなくシートストックを購入する場合は、同じカラーウェイで 2 つまたは 3 つの厚さを注文し、同じファイルで実行します。 1.8 mm とそれより薄いシートとのエッジ品質の違いはすぐに現れ、それを量産試行よりもサンプルで知る方が安価です。
独自の形状をカットする場合、レーザー可能なレザーレット シート ストックは接着剤の裏地の有無にかかわらず出荷されるため、確認する価値があります。 レザーレットの色と質感の範囲 色合いと表面の木目の両方によって、刻印されたマークの鮮明さが変化するため、注文が入る前ではなく、注文が入る前にそれを知りたいと思うからです。
 レーザー加工可能な合成皮革シート(接着剤付き/接着剤なし) レーザー加工可能な合成皮革シートストック 製品を見る→
自分でパッチをカットするのではなく、完成したパッチを購入すると、2 つの製造ステップが不要になります。形状がカットされた状態で届き、ボーダーがステッチされて届き、あとは彫刻するだけです。その彫刻が顧客の洗濯サイクルに耐えられるかどうかは別の問題であり、 レーザー加工可能なレザーレットパッチが洗濯、アイロンがけ、摩耗にどのように耐えられるかを詳しく見る 購入者がそれを証明するように求めた場合。
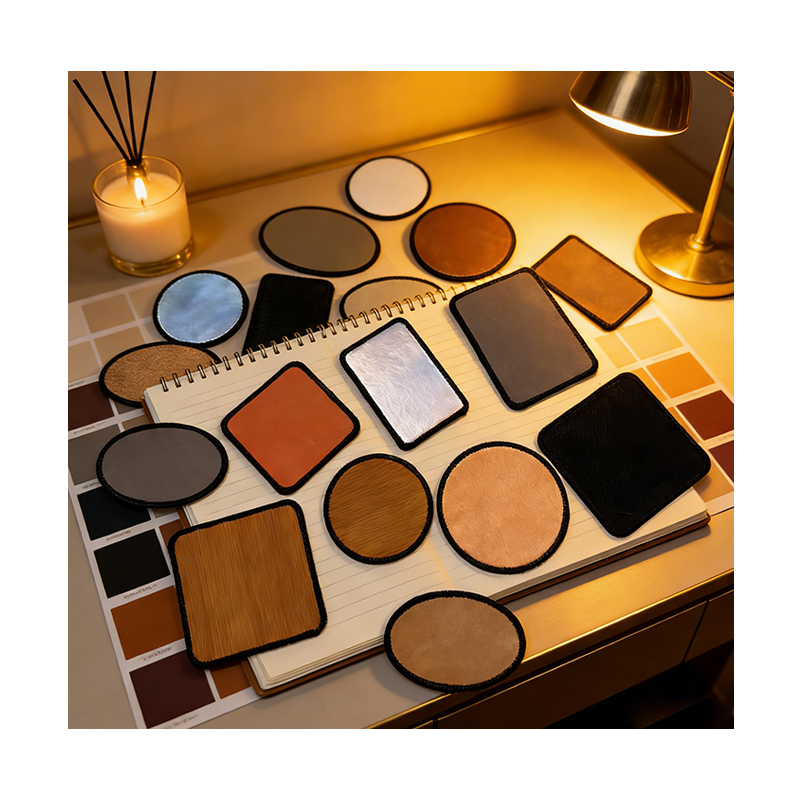 3 インチ ラウンド レーザー可能レザーレット メロー パッチ 接着剤付き 接着剤付きの丸いレーザー加工可能なレザーレット メロウ パッチ 製品を見る→
パッチの品質を決定するマシンの仕様
パッチ作業は 2 つのマシン アーキテクチャに集中しており、両方とも作業を実行できます。両者を分けるのは、それぞれがどのクラスの作業に適しているか、そしてどの仕様にお金を払う価値があるかということです。
| マシンタイプ | 標準電力 | 最適な用途 | 主な制限事項 |
|---|---|---|---|
| ダイオードレーザー | 10~20W | 少量バッチ、シングルパッチ彫刻、キャップ前面のロゴ、細かいレタリング | 切断が遅い。 20 W 未満、1.8 mm 裏面粘着レザーレットは通常複数回のパスが必要です |
| CO2レーザー | 40~60W | フルシートネスティング、バッチ切断、粘着シートのシングルパス切断、ステッチされたパッチのトリミング | スポット サイズが大きいため、非常に細かいセリフ タイプや小さなレタリングを埋めることができます。実際の抽出が必要です |
| ファイバーレーザー | 20~50W | 金属および一部のエンジニアリングプラスチックへのマーキング | レザーやPUレザーレット用に設計されていません。通常、きれいなコントラストを生み出すのではなく、有機素材を焦がしてしまいます。 |
通常、作業領域は、実稼働環境で最初に遭遇するボトルネックです。小さなベッドでは、3 インチの丸いパッチの入れ子状のレイアウトを保持できず、光学系がどれほど優れていても、時間あたりの生産量が制限されてしまいます。バッチサイズが増加している場合は、定格電力を確認する前にベッドの寸法を確認してください。
実行をコミットする前にテスト マトリックスを構築する
マニュアルの内容が何であれ、さまざまなパワーとスピードの組み合わせをカバーする 1 枚のテスト シートと 1 つのネストされたグリッドから始めてください。あなたが探しているのは、具体的な 2 つのことです。ハローが汚れずにレタリングをきれいにカットする設定と、素材を焦がさずにカットする設定よりも 1 つ上の設定です。
- ベースラインのパワーとスピードを設定し、それを両方向で約 10 パーセントずつ調整します。
- 同じテスト ファイルに 2 つの文字サイズと 1 つのヘアラインを含めると、どの組み合わせが最小の特徴を解決するかを確認できます。
- 実際の工場条件下でテストしてください。換気、部屋の湿度、チューブの稼働時間などすべてが結果に影響を与えます。
- 優勝した設定を印刷し、マシンにテープで貼り付けます。 2 番目のオペレータは、適切なパラメータ セットがどのようにして消滅するかを独自に推測します。
名前を付ける価値のある 2 つのトラップ: 最初に焦点を合わせてからパラメータをテストします。焦点が 1 ミリメートルずれていると、きれいなカットが汚れたカットになってしまう可能性があるためです。また、薄い素材ではエアアシストを適度に保つようにしてください。そうしないと、作業中に軽い斑点がベッド上で移動します。これは、粘着性のシートを重ねた場合に特に起こりやすくなります。
レザーを超えて: 同じキャップにアクリルのパッチ
顧客がより硬くて平らなパッチ、またはレザーレットでは表現できない色を希望する場合、同じワークフローがレーザー可能なアクリル シートに拡張されます。アクリルは、きれいで焦げていないエッジでカットされ、色付きの面に対してはっきりと読み取れるつや消し白に彫刻され、単層、二層、三層構造で利用できるため、1 つのカット ファイルで複数の色の組み合わせを作成できます。彫刻メカニズムが異なるため、パワーとスピードを再テストする必要がありますが、切断ファイル、治具、および抽出計画はほとんど変更されずに引き継がれます。
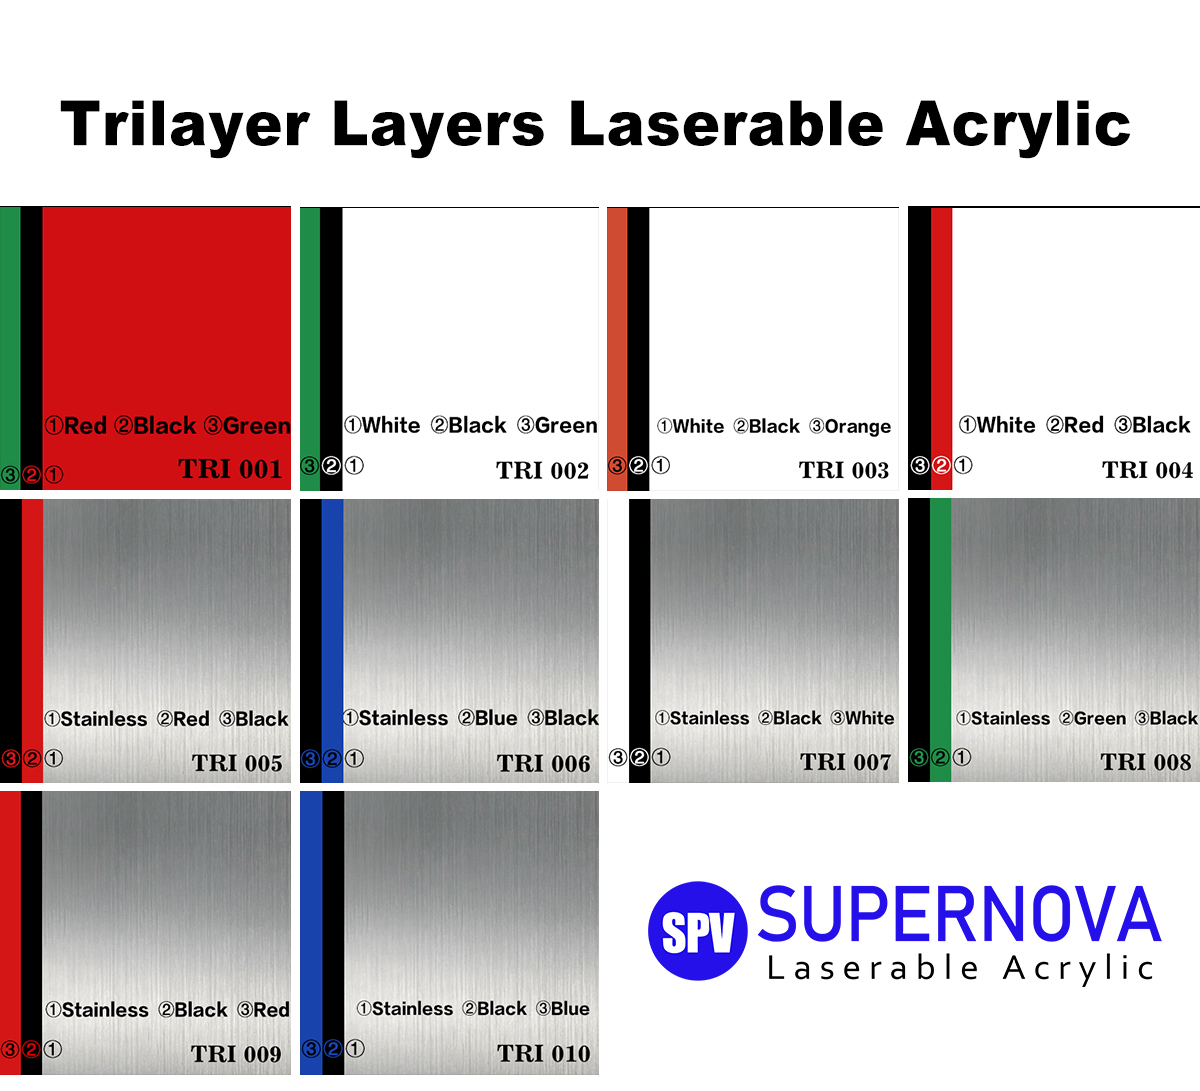 レーザー加工可能なアクリルシート レーザー加工可能なアクリルシート 製品を見る→
空白の仕様をロックする前の購入チェックリスト
- レンダリングされたモックアップではなく、物理的なサンプルまたは彫刻されたテストピースの写真を要求してください。商品画像だけでは判断できないのがコントラストです。
- 接着剤の種類を確認し、ビームが接着剤層を切断する場合は切断温度で接着剤がどのように動作するかを確認します。
- 厚さの公差を聞いてください。バッチ間でのばらつきは、出荷間での焦点の再調整と再調整を意味します。
- 最上層の色をカスタマイズできるかどうかを尋ねます。クライアントのロゴを特定のブランドカラーに合わせて配置する必要がある場合、設定で結果を追うよりもカスタムの表面レイヤーを使用する方が信頼性が高くなります。
- メロウエッジやステッチされた縫い目の下でブランクがどのように動作するかを確認してください。針が着地する層によって、ボーダーがきれいに閉じるかしわが寄るかが決まるからです。
短いバージョン: コントラストと一貫性を重視してブランクを選択し、スループットと切断品質を重視して機械を選択し、テストマトリックスなしでは新しい材料を生産に投入しないでください。
パッチ彫刻におけるフラストレーションのほとんどは、レーザーを解決すべき変数として扱うことから生じます。実際には、ビームは一定です。素材が許す限りのことを正確に実行しますが、それ以上のことはできません。一貫した作業を行うワークショップでは、最初の 1 時間を空白の選択に費やし、2 時間をテスト グリッドに費やす傾向があるのはこのためです。素材を正しく入手し、一度調整すれば、マシンは可能な限り最良の方法でプロセスの最も面白くない部分になります。
お問い合わせ
あなたのメールアドレスは公開されません。 * が付いているフィールドは必須です
製品カテゴリー

お問い合わせ
助けが必要ですか?今すぐメールでお問い合わせください
ブログ
-
-
高品質のカスタムデザインにレーザー彫刻されたレザーパッチを選ぶ理由? ファッション、ブランド、アクセサリーのカスタム デザインに関しては、選択した素材が最終製品の品質と寿命を定義する上で重要な役割を果たします。この種の設計で最も人気があり信頼できるオプションの 1 つは次のとおりです。 レーザー刻印されたレザ...
Read More -
レーザー加工可能なレザーレットの紹介 レーザー加工可能なレザーレットとは何ですか? レーザー可能なレザーレットとは、レーザー彫刻レザーレットやレーザー切断レザーレットなど、レーザー加工によく反応するように設計されたレザーレット素材の一種を指します。通常、滑らかな革のような表面でコーティングされた合成繊維で作られており、本物の革のよう...
Read More -
レザーレットコースターの世界を明らかにする:基本的な食器を超えて コースターの定義: 家庭に欠かせないアクセサリー 独自の利点を掘り下げる前に、 レザーレットコースター 、私たちはまずこの日常のアクセサリーの中核となる機能と進化を理解する必要があります。 コースターの歴史は 18 世紀にまで遡ること...
Read More

-
86-15851089634

-
[email protected]

-
中国江蘇省塩城市塩都区石路5路金栄城6号館3110号室

-
109#、チーム 1、龍年、南陽、頂湖、塩城、江蘇省、郵便番号: 224000
- カテゴリー
- レーザー加工可能なレザーレット
- 昇華材料および消耗品
- クイックリンク

